模架怎么选|新手标准教程(模具设计,直接给学徒用)
适用:塑胶两板模、三板模,大水口模架(龙记模架最常用,行业通用)
一、先分清模架型号(龙记体系,最常用)
两板模(大水口,最常用)
1.A 型:A板+B板+承板;
2.B 型:A板+B板+推板+承板
3.C 型:A板+B板;
4.D 型:A板+B板+推板;
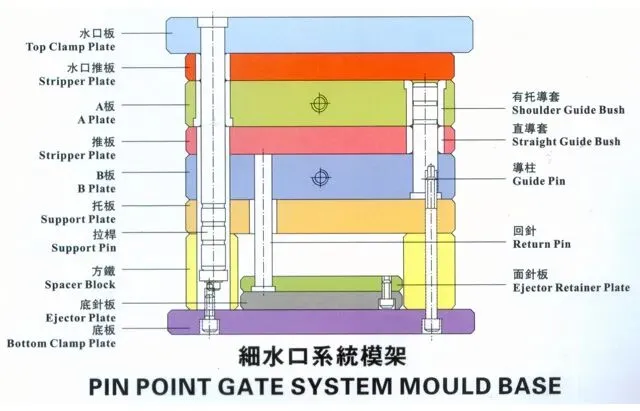
三板模(细水口,点浇口)
DAI、DBI(细水口模架,自带水口推板)
用于:产品外观不能留大水口痕迹,要潜点进胶,比如小精密外壳。
三板模成本贵、加工麻烦,能两板模就不选三板模。
二、模架大小怎么选(核心,新手最容易选小)
步骤
1.先量模仁最大长宽(型腔+型芯外框)
2.模仁四周预留余量:
模仁侧边离模架螺丝孔内侧:≥25mm(放螺丝、冷却水路)
模仁顶部/底部预留:≥30mm(放顶针、运水、滑块斜顶空间)
简单经验(塑胶模具常规)
模仁外框长L,宽 W
模架长度= L + 50~60
模架宽度= W + 50~60
重点:有滑块、斜顶的产品,余量放大到70~80mm,不然空间不够装机构,模架选小返工。
模架厚度(A板、B板厚度)
1.A板厚度:看前模仁深度,A板厚度 ≥ 模仁深度+25mm
2.B板厚度:看后模仁深度B板厚度≥ 模仁深度+45mm
2.C板厚度:顶出行程+ 余量
顶出行程一般取产品高度+5~10mm,高深产品一般顶出2/3即可;
三、模架材质选择(两种,记牢)
1.S50C(50#钢,最常用)
适用:普通产品、量产不大,外观件,学徒90%项目都是S50C
硬度:预硬18~22HRC,不用热处理,直接加工,性价比高
不适合:大批量生产、高压、玻纤料(PA+GF)
2.P20
适用:大批量生产、产品要求高、模仁要抛光,长期量产模具
预硬28~32HRC,刚性更好,不容易变形,价格比S50C贵一截
口诀:普通小批量S50C;长期量产/玻纤料 → P20
注意:模架是模板!模仁另外单独选钢材(NAK80、718、P20等),不要混淆
四、适用场景快速对照表
模架类型型号材质推荐适用产品
两板大水口A型 S50C 产品全部在后模,普通外壳、盖板
两板大水口B型 S50C/P20 产品前后模都有胶位,对开产品
三板细水口DAI S50C/P20 点浇口,外观要求高,小精密件
五、新手避坑要点(非常重要)
1.模架宁大勿小。选小了,水路、滑块放不下,整套模架报废,损失巨大;偏大只是贵一点。
2.有滑块/斜顶,一定要加大模架长宽预留机构空间,不能只按模仁尺寸算。
3.顶出行程:c板厚度一定要核算,防止顶出板撞到B板底部。
4.三板模成本高、装配麻烦,新手尽量先练两板A型模架。
5.采购模架,统一选龙记标准模架,标准件好找,加工通用。
快速选模架实操流程
1.分模完成,测出模仁最大长宽高
2.判断:产品如何出模,选用何种模胚
3.四周加余量,算出模架长宽规格
4.根据产量、材料选S50C或P20
5.核算A板、B板厚度、顶出行程
6.核对:滑块、斜顶、运水是否有足够空间