做线束、电池包的朋友,几乎每天都在纠结同一个问题:接头到底用压接还是焊接?很多人惯性觉得压接成熟、省心,但是最近越来越多新能源订单,点名要换成焊接。今天咱们不说晦涩术语,实实在在聊聊两种工艺的差别,帮大家做选型参考。
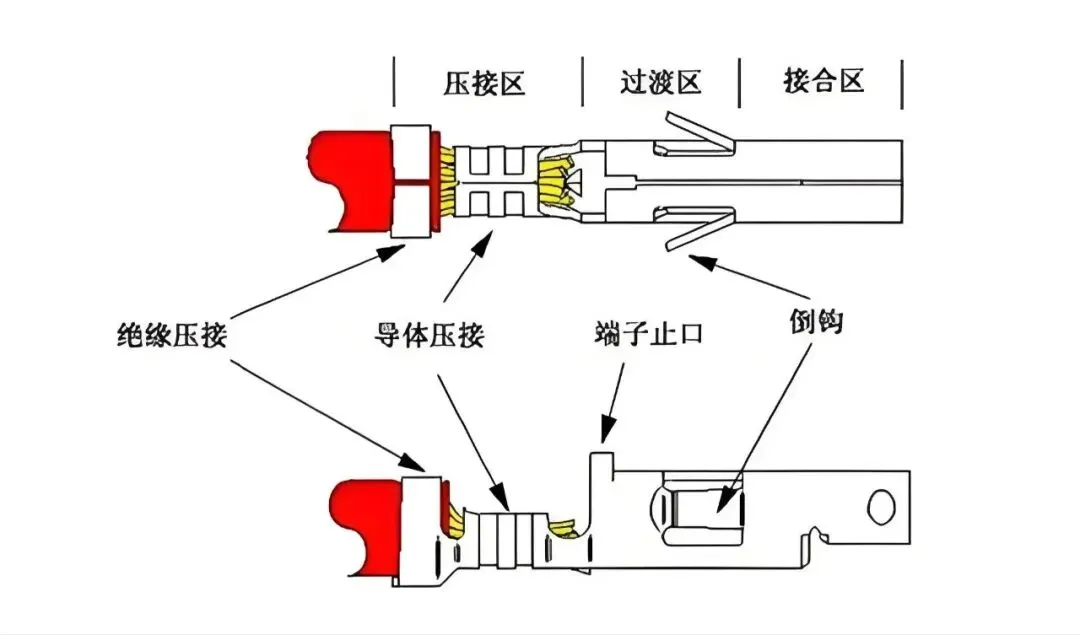
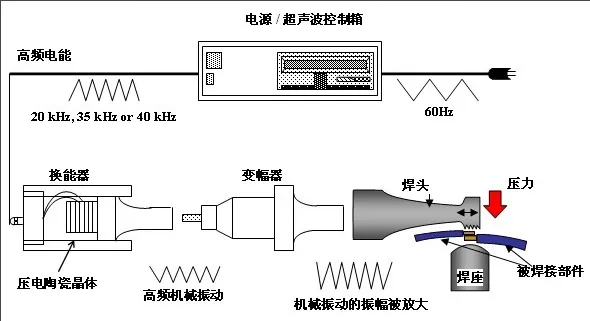
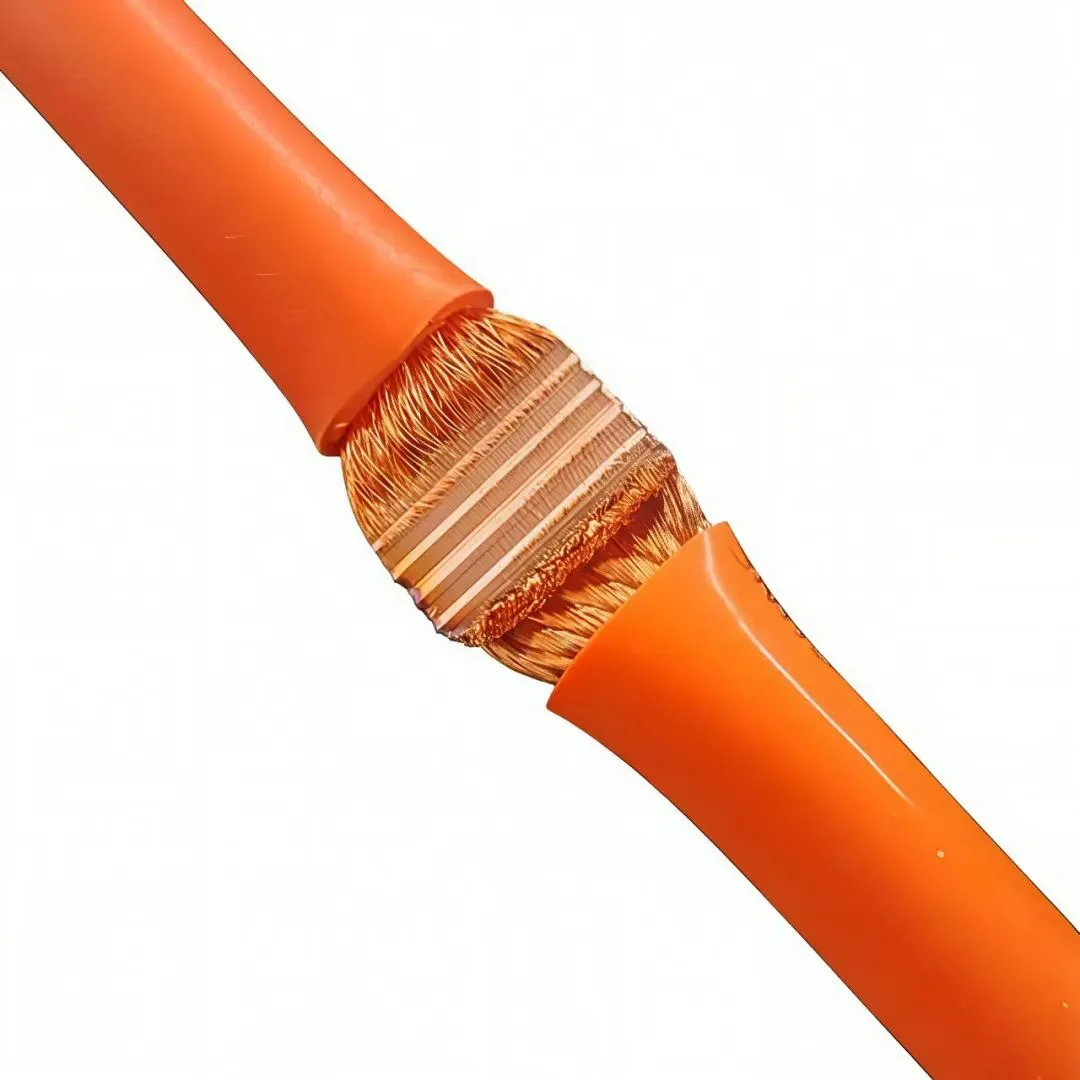
先简单讲明白底层区别。压接,说白了就是用模具把端子挤变形,紧紧抱住铜线,属于 “机械抱紧”,铜丝之间只是贴在一起,并没有融为一体。而焊接是固态结合,不靠熔化,靠高频振动把金属表面的氧化膜打磨掉,铜铝分子互相咬合,变成一整块金属。一个是 “抱在一起”,一个是 “长在一起”,这就是所有差异的根源。
最关键的一点,就是导电稳定性。压接再标准,铜丝缝隙、氧化膜也很难完全消除。车子长期冷热交替、持续大电流充电,压接位置会慢慢出现应力松弛,接触电阻悄悄上涨,接头越来越烫,这也是很多高压线束老化出问题的常见原因。焊接的焊点内部密实无间隙,电阻低而且稳定,上万次冷热循环下来温升变化很小,在 800V 快充、大平方线束上,安全冗余明显更高。
其次是抗震动能力。新能源车、储能设备常年处在颠簸振动环境。压接靠端子回弹的弹力夹紧,时间久了容易发生微动腐蚀,慢慢松垮。焊接是分子结合,不存在回弹松劲的问题,抗疲劳性能更强,适合长期高震动工况。
异种金属连接,更是焊接的强项。现在行业都在轻量化,大量用到铝线。铝的氧化膜特别顽固,单纯压接很容易压裂、后期持续氧化,不良率居高不下。焊接可以直接打破氧化层,稳定实现铜铝连接,也是很多轻量化方案优先选它的理由。
从生产和成本角度看,压接要持续消耗端子,不同线径就要换不同规格套筒,耗材日积月累也是一笔不小开支。焊接不用端子,直接把导线焊合,焊点体积更小,CCS 汇流排、狭小腔体布线更省空间,做多根导线并线分支也更方便。而且设备可以记录每一个焊点的能量、压力、位移数据,超差自动报警,每一个接头都能追溯,刚好匹配主机厂越来越严的质量要求。
当然,咱们客观一点,不是说压接就不好。压接设备便宜、上手快、换规格灵活,小电流低压信号线、现场返修、小批量样品,压接依然是性价比很高的选择。两种工艺没有绝对的好坏,只有适不适合。
总结下来,小电流、低压、追求低成本快交付,压接够用;高压大电流、铜铝异种连接、长期高可靠要求、追求长期稳定低故障率,焊接优势更突出。工艺选型,要看懂产品工况,选匹配合适的方案。