三通管内高压成形中,较高压力可以抑制起皱,也可能加剧支管顶部减薄;轴向补料能够提供材料,又可能在压力不足时产生堆积。只写最终压力和最终进给量,无法定义这一过程。真正需要比较的是压力、补料和反向支撑随时间共同变化的路线。
本文围绕二〇二四年八月十二日发表的纯钛管内高压成形研究展开。原研究结合有限元与机器学习,材料使用CPB06各向异性模型。这里在Abaqus/Explicit 2024中建立简化加载路径练习,不编造原用户子程序,也不声称已经训练了在线代理模型。
教学沿用原文管坯外径89 mm、壁厚2.55 mm、长度316 mm,其他没有完整公开的模腔尺寸明确另设。未执行求解,下面的压力曲线只是用于比较机制的输入,不是生产工艺推荐值。纯钛的真实各向异性也不会因使用同一牌号而自动恢复。
一 定义能检查通路的三通模腔
管轴沿X,中心位于原点,支管沿正Z。教学主模腔直径89.5 mm,顶部支管直径70 mm、允许高度60 mm,主支交汇圆角12 mm。模具以刚性面表示,必须保证支管通道连通,没有残留封盖,也没有在两模合缝处漏掉一条接触面。
初学阶段建立完整三维管壳,确认成形方向后再考虑对称简化。支管只向上鼓出,不能使用轴对称模型;四分之一对称也必须来自几何、材料、加载和摩擦的共同对称。若以后引入焊缝或偏心厚度,原有对称条件可能就不再成立。
图1是原文的有限元网格和工具,不是本文自设模腔的已完成模型。原作者用约四毫米壳网格、刚性工具和对称简化降低成本。本文首先保留完整圆周,以便在压力不足时观察可能出现的非对称皱褶,不把对称约束当成天然正确的工艺假设。
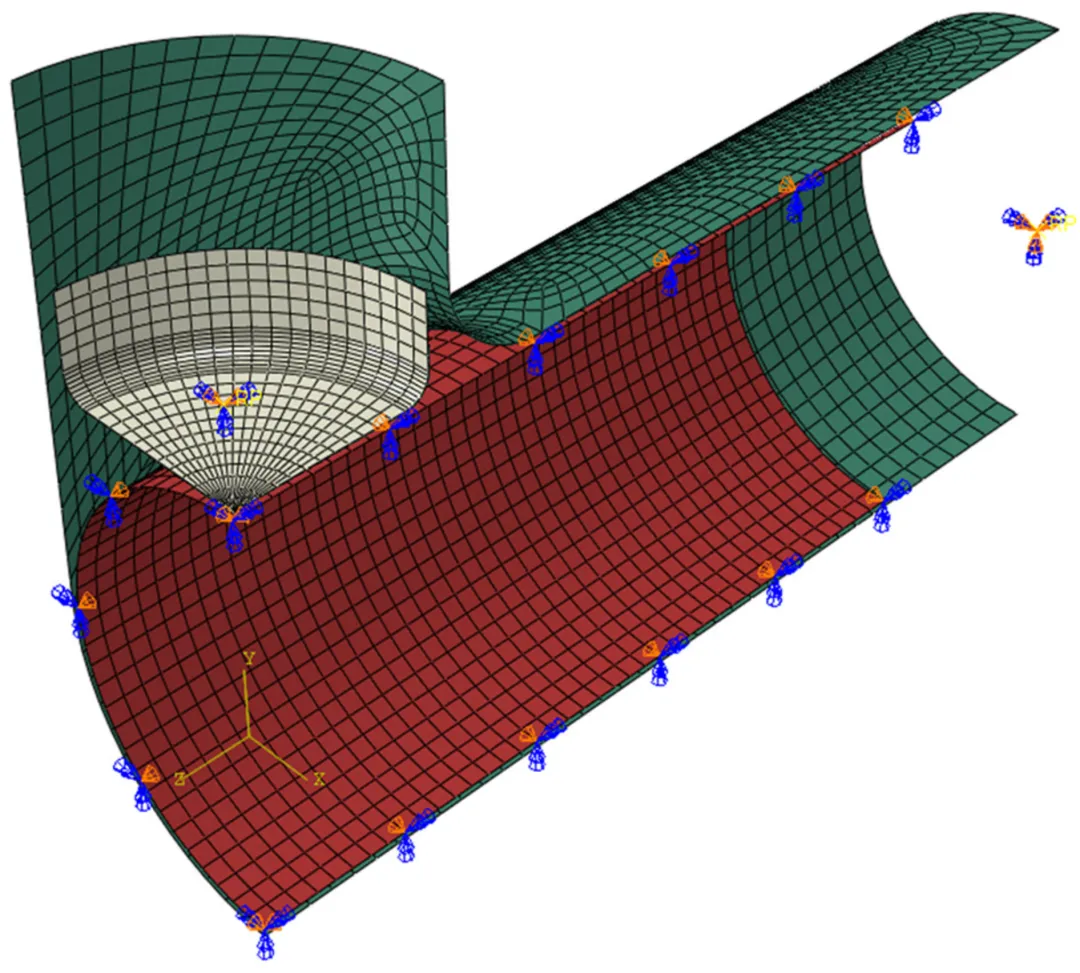 图1|原研究内高压成形有限元模型(原图4)。Cheng、Guo 等,2024-08-12;CC BY 4.0,图像内容未改动。 原始来源 · 许可
二 用透明材料基线代替冒充完整复现
单位采用mm、s、N、tonne,教学取密度4.51×10⁻⁹ tonne/mm³、弹性模量105000 MPa、泊松比0.34。塑性表先取应变0、0.05、0.15、0.30,对应真应力300、390、460、510 MPa;这些数值是自设等向硬化材料,不是原文拟合结果。
通过一根单向拉伸试片核对首次屈服、硬化斜率和单位以后,再把材料分配给管壳。原文材料的拉伸与压缩不对称、塑性流动方向需要额外本构,简单的von Mises模型无法保留。因此教学仅用于比较加载路径,不输出可认证的纯钛极限成形图。
若后续取得原文子程序,先确认使用的是显式求解器对应接口,再做单元级张拉、压缩和不同方向试验。不能因为文献中出现某个接口缩写,就把文件直接接入另一类求解器。编译成功只完成软件连接,尚未证明材料应力更新和塑性流动计算正确。
三 壳网格和接触从厚度偏置检查起
采用S4R壳单元,厚度积分先用七点;主干区域面内尺寸3 mm,支管圆角及预期减薄区约1.5 mm。壳中面与工具的真实接触距离应包含厚度的一半,不能让中面直接贴到刚模表面,再把初始过闭合全部交给求解器消除。
法向允许分离,切向摩擦系数0.1依据原文润滑条件作为参考。将摩擦改成0.05和0.15的试算单独列出,不能同时改变压升速率。输入端还需检查接触面法向和壳法向,尤其是内压加载面,避免正压力把管壁向内压扁。
两端各设置一圈进给节点,通过只约束轴向位移的分布耦合传递补料,避免整段夹持区被锁成刚性圆环。径向密封支撑应在工具中明确体现。位移驱动的简化边界不求液压密封失效,但必须防止端部自由收缩或不合理膨胀主导支管响应。
四 设计两条能解释差别的压力路线
教学总过程20 s,两端各向中心进给36 mm,使用平滑幅值,终态长度244 mm与原研究几何量级一致。压力甲在0、4、12、20 s分别为0、15、45、65 MPa;压力乙在相同时刻为0、35、60、65 MPa。两者终压和补料量相同,早期约束程度不同。
为了让第一轮比较更清楚,支管顶部暂不设置反向冲头,属于自由鼓出的简化工况;原文存在反向支撑,其结果不可直接照搬。先比较两条压力路线,再增加相同反压的独立对照,才能辨认顶部支撑究竟改变了鼓出高度还是材料流入方式。
压力通过内表面施加,不必为这个结构练习建立真实液体网格。此方法不能描述油液可压缩性、设备流量限制及压力波动。若目标是设备响应,应另建液压系统与结构的耦合边界;给定压力曲线只代表设备已经实现该曲线的理想化情况。
图2是原文在两种加载历史下的位移场,说明作者专门比较过不同路线。本文的模腔、本构和支撑与其不同,不预测同样的位移数值。比较时也要固定进给量或成形阶段,不能把较早的甲状态与已经完成的乙状态放在一起判优劣。
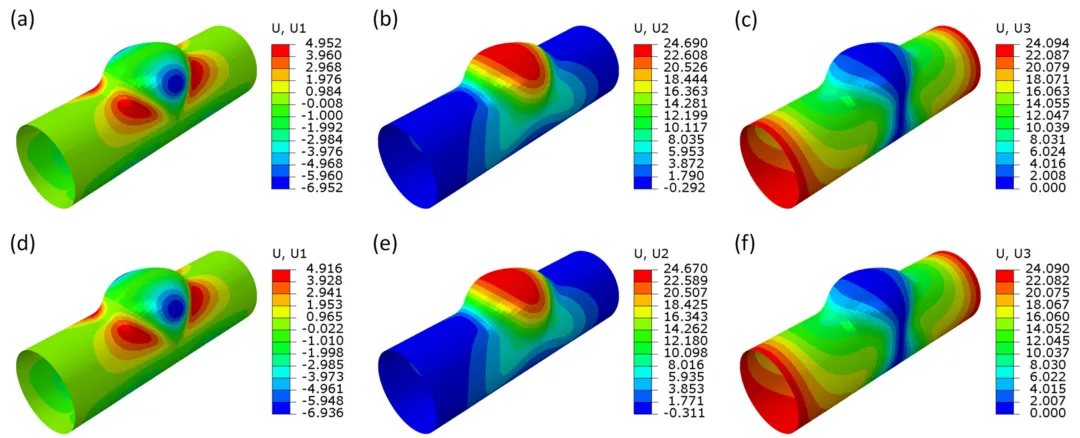 图2|原研究两条路线的位移场(原图10)。Cheng、Guo 等,2024-08-12;CC BY 4.0,图像内容未改动。 原始来源 · 许可
五 显式计算怎样避免把惯性当工艺
首先按20 s物理时间建立模型,不启用质量缩放;这可能计算较慢,但便于得到基准。需要缩短时间时,只有在材料没有相关速率效应且惯性影响可控的前提下,才能按比例压缩所有加载曲线,并与原时长比较,而不是只加快轴向进给。
记录动能、内能、人工能量、两端反力和内压做功,检查是否在同一时间段发生突跳。进给端约束过强会形成异常局部弯折,坏网格也会造成能量上升。仅以全局动能比例很小判定成功,可能遗漏支管顶部的局部动态失稳。
每0.1 s保存进给量、支管高度和最薄位置,场输出可先每0.5 s一次,并在明显失稳段加密。壳厚度输出必须显式请求,不能计算完以后只靠变形图估算壁厚。输出节点坐标时保留原始编号,方便不同工况按相同材料位置比较。
后处理分别绘制顶部高度、最小厚度和两端反力随进给量的曲线,再查看主要应变分布。皱褶要结合形状波长和接触状态辨认,局部应变集中则不能直接等同于已经破裂。没有标定损伤或成形极限时,应将其报告为风险位置而非断裂判定。
六 工艺窗口和数据集怎样验证
图3为原文的压力参数网格与对应成形状态,含实际有限元缺陷图。它表达的是该研究的数据生成范围,不是本练习可直接使用的安全窗口。本文两条路线只有完成求解及试验对照以后,才可能判断哪一条在所设模腔中更合适。
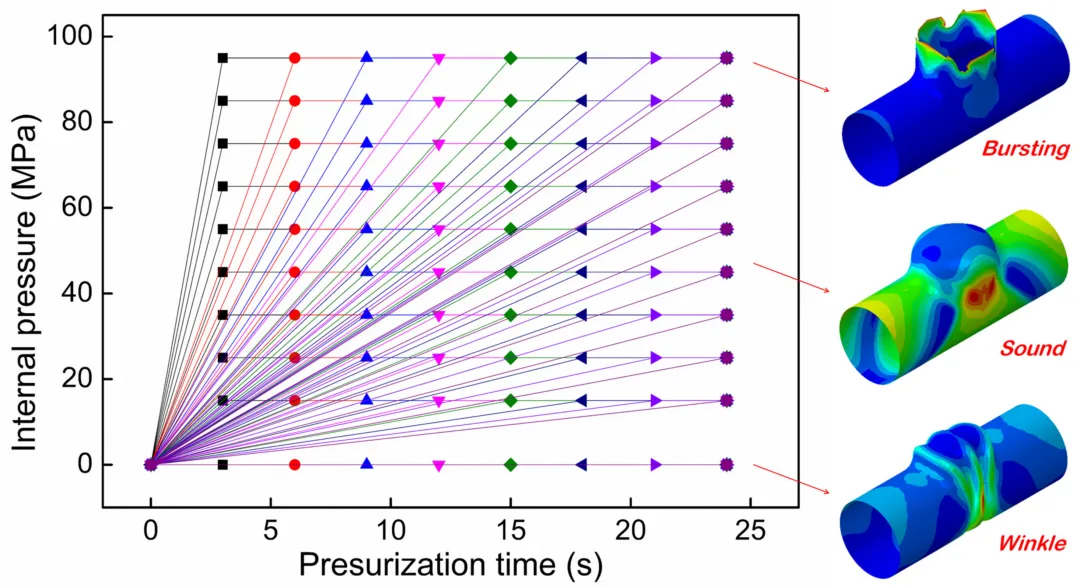 图3|原研究压力路线网格及成形状态(原图12)。Cheng、Guo 等,2024-08-12;CC BY 4.0,图像内容未改动。 原始来源 · 许可
将支管局部网格依次取3、1.5和0.75 mm,检查顶部高度、减薄位置和皱褶是否稳定,再对摩擦与材料曲线做敏感性分析。验证试验应记录完整压力与进给时程,测量成形件多个截面的厚度,而非仅用一个最终支管高度拟合所有参数。
如果将这些有限元结果用于机器学习,应按整条工艺路线划分训练与测试,避免把同一条路线相邻时间帧随机拆开造成信息泄漏。节点数很多并不意味着独立工况很多;只有材料、边界和路线的有效范围被验证,快速代理才有工程上的可用边界。
