当前位置:首页>排行榜>木工铣刀怎么选:刀具柄径、材质、刃磨与刀型

木工铣刀怎么选:刀具柄径、材质、刃磨与刀型

  • 更新时间 2026-11-18 06:23:13
木工铣刀怎么选:刀具柄径、材质、刃磨与刀型

木工铣刀怎么选?先定四件事,再谈刀型

同一款圆底刀,1/2 英寸柄的进口货两百多,1/4 英寸柄的国产货三十几块。同样是 1/4 圆角的成型刀,各家报价能差三倍。
价格差在哪,多花的钱到底买到了什么,多数人心里没底。
选刀其实就四件事:杆径、材质、锋利度、刃磨与动平衡。这四件定下来,再回头看刀型。

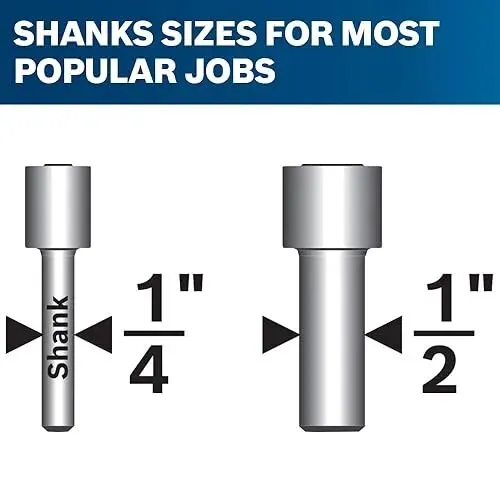
01 杆径:1/2 和 1/4,差的不是粗细

1/2 英寸是 12.7 毫米,1/4 英寸是 6.35 毫米。数字差一倍,差的是刚性。同样悬伸长度,粗柄的抗弯能力强得多,切削时的让刀和颤振更小,也相对不容易断。
大切削量、硬木、深槽、倒装台式铣,这些场合能上 1/2 就上 1/2。但也不是说 1/4 就不能干活:小半径修边刀、细线条刀、手持轻切削,刀头本来就小,配粗柄没意义,还多出一截用不上的惯量。
杆径跟着切削力走,不跟着手头现有的夹头走。

02 三种材质,三种花钱方式

铣刀按材质分三类,价格、寿命、适用面各不相同。

材质

怎么做出来的

花费

适合什么活

高速钢(HSS)

整支用高速钢磨制

最便宜

软木、轻质塑料够用;耐磨性差,钝得快

焊接式硬质合金(TCT)

钢刀体上钎焊硬质合金刀齿

比高速钢贵一截

硬木、人造板、多层板;刃口耐磨,长期摊下来单米成本最低

整体硬质合金

整支硬质合金磨出刃口

最贵

榫槽、贴面修边、仿形铣等特定工况;刚性和刃口精度最好

价格要摊到切削量上看。高速钢便宜,可在硬木上跑不了几米就得磨;焊接式贵一截,刃口耐磨得多,差价通常在硬木和板材上赚得回来。整体硬质合金最贵,它解决的不是“便宜”,是别的刀干不了的活。

03 钝刀是最贵的刀

钝刀不止切得难看。它有三个代价:切口起毛、烧边发黑;进给得使劲顶,主轴和电机跟着吃力;反弹风险上升,手持机尤其明显。
该不该磨,看四个信号:切面开始起绒毛、推料明显变沉、切削声变尖、排屑从片状变成粉状。中一条就别硬撑,磨一次比换一支划算。

04 刃磨和动平衡:两件看不见的事

同一支刀,磨法不一样,手感能差一个档。刃磨不只是把刃口磨快,前角、刃口钝圆、刃背让量这些细节,决定了它是在“切”还是在“刮”。刮着干活,木屑发粉、切面发亮、刃口很快崩,往往不是材质不行,是磨得不对。
另一件是动平衡。刀体做得正不正,转速一上去就露馅:抖、切面出波纹、轴承和主轴跟着受累,手持使用的时候还是安全问题。一支转起来发抖的刀,别指望靠降进给量救回来。

05 十二种刀型,按加工部位对表

刀型不用全记,按加工部位查就行。下面十二类是木工铣刀最常见的基本盘。

刀型

对应英文

干什么用

直刀

Straight

开槽、铣企口、清底

刻线刀(V 槽刀)

Veining

铣 V 形槽、做装饰纹样

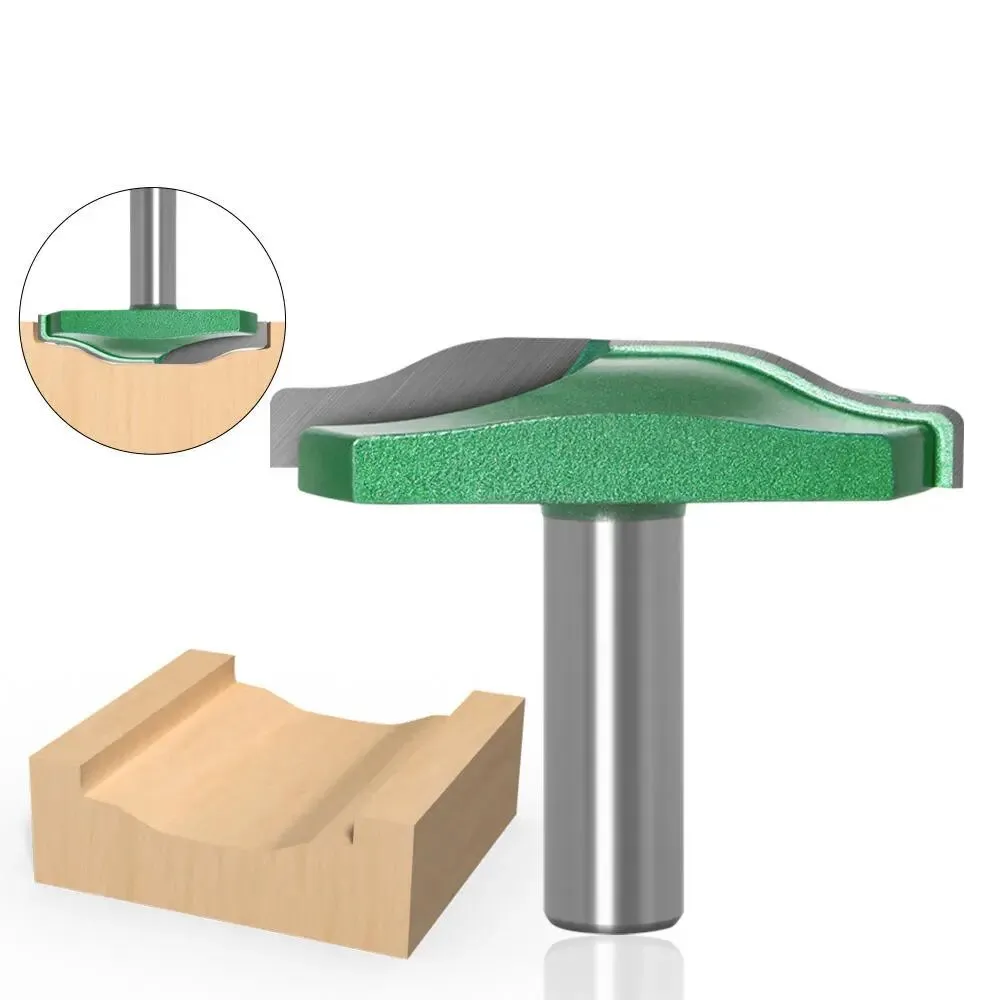
成型刀

Edge Forming

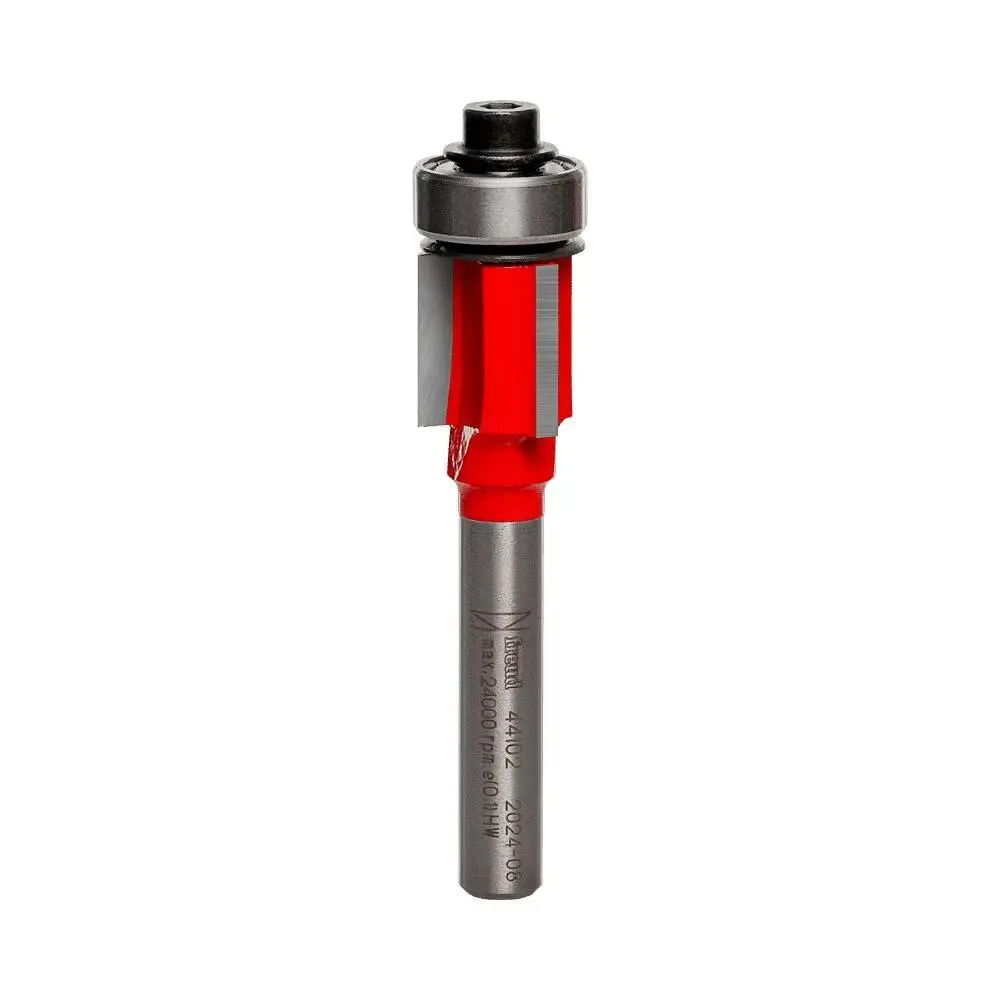
铣各种边型(圆角、圆底、罗马边等);讲究的多配轴承导轮

企口刀

Rabbeting

板材边缘铣企口、搭接台阶;多数带轴承

螺旋刀

Spiral

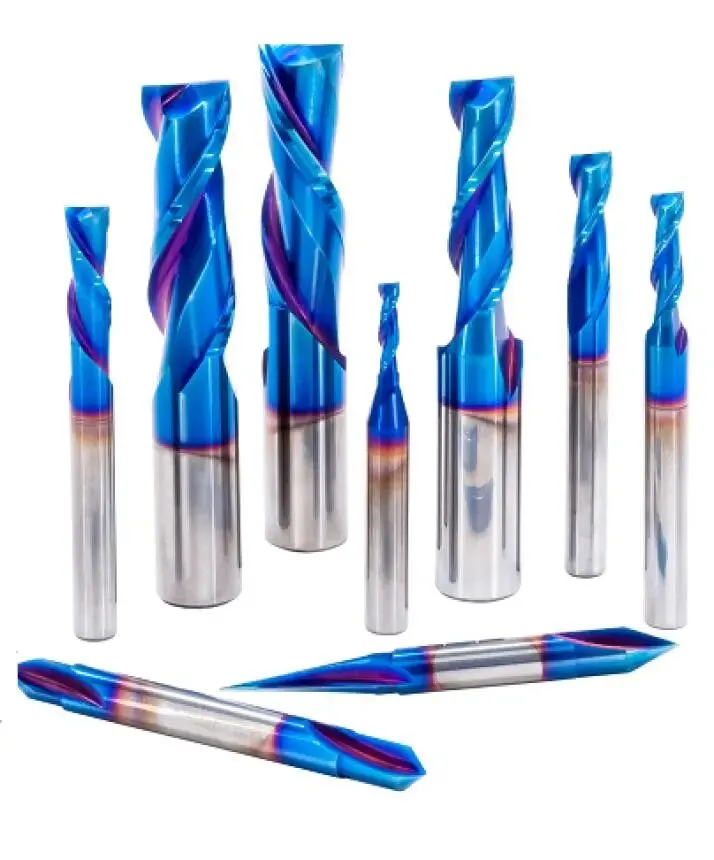
螺旋刃排屑快;上排屑(Upcut)用于榫槽,下排屑(Downcut)用于切透板材

开槽刀

Slotting

铣 T 型槽、嵌条槽;多为三刃带轴承

修边刀

Flush Trim

贴面、台面层压板修边,轴承贴着模板走

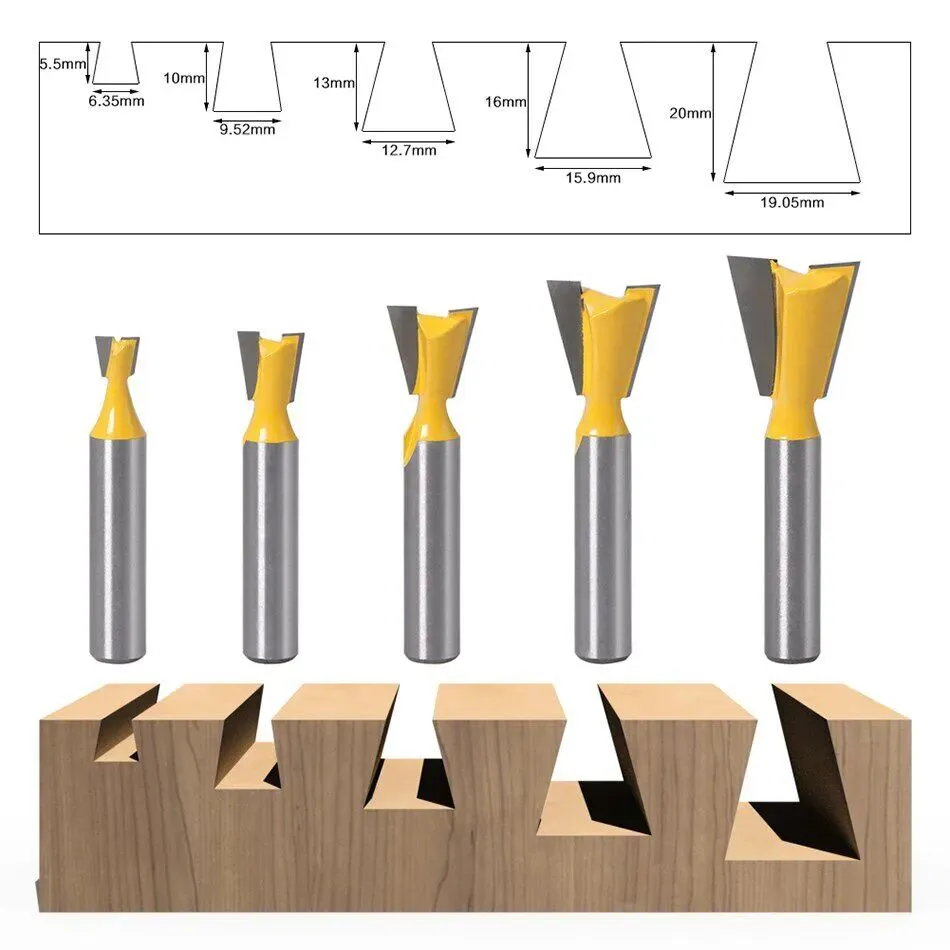
燕尾刀

Dove Tail

做燕尾榫的榫头与榫尾,也用于滑动燕尾的槽和舌;不同斜率对应不同木材

拉手刀

Door & Drawer Pull

门板、抽屉面铣指扣与拉手槽

门芯板刀

Panel Raising

门芯板起线

框料刀

Stile Cutter

门梃与横档的内槽和线脚

线条刀

Molding Cutter

一次铣出多条线脚;只用在倒装台铣,手持很危险
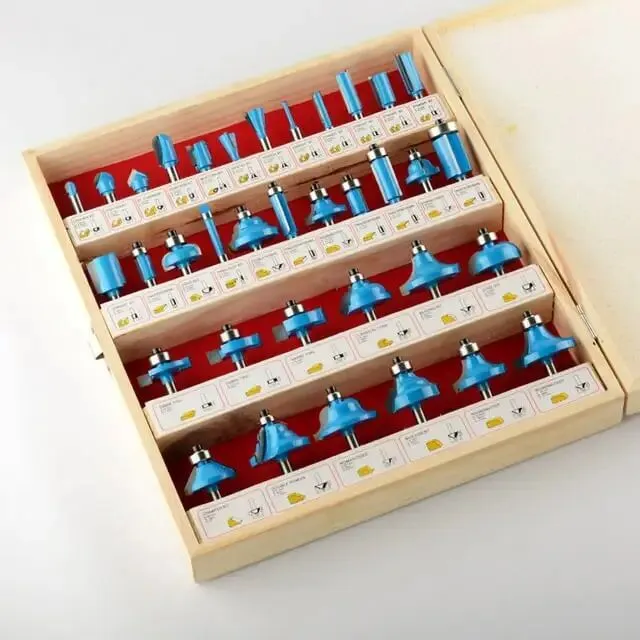
几支常用刀拆开看。

06 选供应商,看测试不看颜色

原文作者推荐了两家:Whiteside 和 Southeast Tool。Whiteside 靠品质立身,Southeast 走性价比。《Fine Woodworking》杂志做过铣刀的横向对比测试,两家都进过前五、评为优秀;Whiteside 在多次对比中排到第一。
第三方横评有用的地方在于,它比的是同一工况下的锋利度保持、寿命和切面质量,不是宣传页上那几个参数。选供应商的时候,比起问刀体做的什么镀层、什么颜色,不如问一句:磨一次能跑多少米,有没有第三方测试数据。

结尾:按这个顺序选,少花冤枉钱

定杆径:大切削、硬木、深槽、倒装 → 1/2;小半径修边、手持轻切削 → 1/4。
定材质:软木短活用高速钢;常规硬木和板材用焊接式;榫槽、贴面、仿形用整体硬质合金。
先试切:新刀上机走一段,看切面、听声音、看排屑,三项里有一项不对就换。
算维护:磨一次能跑多久,比标价更能说明成本。
最后对刀型:按加工部位查表,别指望一支刀干完所有活。
刀是耗材,不是资产。选它的标准只有一条:在你要干的那批活上,它每米花你多少钱。

随机文章