一个客户做户外充电桩外壳,要求「表面处理好一点,能扛几年」。第一家给喷了粉,装到海边半年,涂层起泡、边角开始锈。客户回头一问:前处理做了吗?喷的什么粉?——「就普通粉,打磨一下直接喷的。」
表面处理这行,价格能差五倍,寿命差得更远。选错了不是难看的问题,是三个月就得返工。今天把五种主流工艺摊开讲,说清各自适合什么场景、坑在哪。
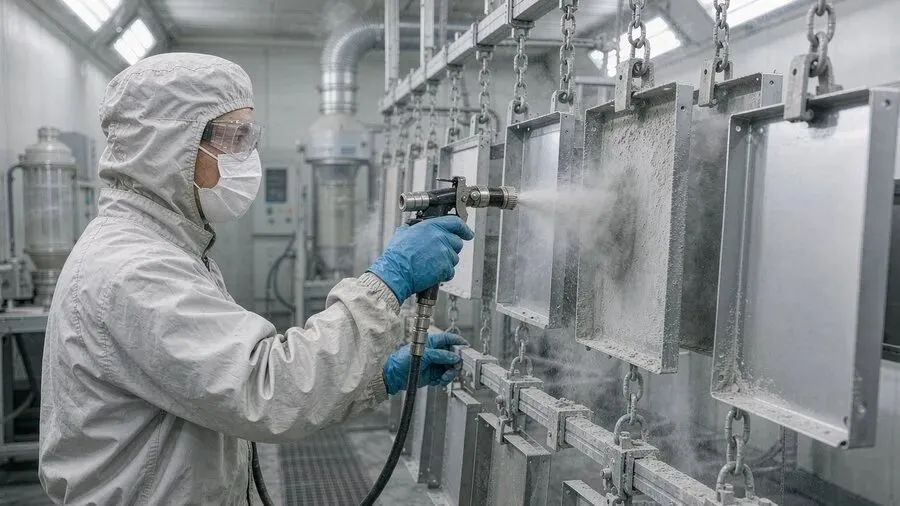
▲ 静电喷粉作业:这层膜的寿命,七分在前处理,三分在粉末
表 1|五种表面处理工艺对比(常规工艺量级,非绝对值)
膜厚与盐雾数据随工艺、粉种、钝化方式差异较大,报价时要写清具体口径
喷粉:工业件的主力,成败全在前处理
静电粉末喷涂,是目前钣金件用得最多的表面处理。厚度 60 到 100 微米,比喷漆厚、比喷漆硬,颜色选择多,成本适中。户外用聚酯粉,耐候能到五到八年;室内用环氧粉,附着力好但怕晒,户外会粉化。
它最关键的工序不是喷,是前处理。除油、除锈、磷化或陶化,三步少一步,附着力就打折。判断供应商靠不靠谱,就问一句「前处理是几步、有没有磷化槽」,答不上来的基本是打磨直接喷。
还有两个细节:粉层别贪厚,超过 120 微米,折弯和冲击时容易开裂掉块;边角要打磨圆,尖角处粉层薄,是最先起锈的地方。
电镀锌 / 电镀镍:薄、匀、导电,但耐候有限
电镀层只有几微米到十几微米,胜在均匀、不影响尺寸,而且导电——需要接地的电气件,喷粉是绝缘的,必须留出镀层接地点,或者用导电粉(贵)。
电镀锌的耐盐雾一般在 96 到 200 小时,加钝化能到 300 小时以上,适合室内和轻度腐蚀环境。户外长期淋雨、海边高盐雾的场景,单靠电镀锌撑不住。
环保上要留意:传统镀锌有铬钝化,现在多改三价铬或无铬钝化。出口欧洲的件,客户会问 RoHS 和 REACH,报价前先确认工艺路线。
拉丝:好看,但它在「裸奔」
拉丝是把不锈钢表面用砂带磨出定向纹理,做出哑光质感。它不增加任何防护——本质上还是裸露的金属,只是把表面磨平、磨匀,看起来高级。
所以拉丝件几乎都是室内或干燥环境:电梯面板、设备外壳、机箱面板。放到户外,纹理缝里积灰积水,很快出现锈点,而且没法局部修复,只能整面重拉。
拉丝还有两个坑:方向必须统一,同一台设备上几块板的纹理方向不一致,光一照就看出来;拉丝后再折弯会破坏纹理,要么先折后拉,要么接受折弯处纹理不连续。
阳极氧化:铝件的标配,颜色有批差
铝件要外观、要耐磨、要耐蚀,阳极氧化是第一选择。氧化膜和基体是一体的,不会像涂层那样起皮脱落,硬度也高。厚度常规 10 到 15 微米,硬质氧化能到 25 微米以上。
它的特点也是它的坑:颜色一致性难控。氧化着色对铝材批次、槽液状态、时间都敏感,同一批号不同炉的料,做出来可能有色差。外观件要求高的,必须同一批料、同一次氧化,并且留样比对。
另外,氧化膜是绝缘的。需要导电接地的铝件,要在氧化后做局部遮蔽,或者在接地位置做导电处理,别指望打完氧化还能导电。
喷漆 / 电泳:被低估的两个选项
喷漆灵活,能做渐变、能做局部修补,适合小批量和复杂结构。缺点是溶剂挥发、环保压力大,漆膜薄、耐磨性不如喷粉,大批量不划算。
电泳(阴极电泳)靠电场把涂料沉积到工件上,边角、内腔、焊缝都能覆盖,防腐性优于喷粉,汽车零部件大量用。缺点是颜色单一(多为黑、灰)、需要专用槽体,小批量不经济。
耐候性差多少,看盐雾数据
表 2|按盐雾时长排个队,各自适合什么场景
盐雾数据不等于实际寿命,但能横向拉开差距
盐雾小时数不是万能的,但它是最直观的横向对比指标。同样放在户外,喷粉 500 小时和电镀锌 150 小时,实际寿命差的就是几年。选工艺的时候,先问一句「用在哪、要几年」,比问「多少钱一平方」有用得多。
四句话选完
户外、要颜色、要耐候:镀锌板 + 户外聚酯粉喷粉,前处理必须完整。
要导电、要接地、要尺寸精度:电镀锌或镀镍,喷粉件要预留接地点。
室内外观、要质感:不锈钢拉丝,或铝件阳极氧化。
重防腐、结构复杂有内腔:电泳,优先考虑阴极电泳。
写在最后
表面处理是钣金件最容易被「省成本」的环节,因为它藏在最后一道工序里,客户看不出来。但它的失效周期最短、返工成本最高——一件喷粉不良的机箱,返工要拆、要脱漆、要重喷,比新做还贵。
所以报价的时候,把工艺写清楚:什么粉、膜厚多少、前处理几步、盐雾要求多少小时。写清楚不是较真,是给双方留一个验收依据。
—— 新川钣金金属工艺,做钣金十几年,把踩过的坑写下来。
需要钣金加工 / 打样 / 批量生产?联系我们
电话 / 微信同号:18128539290公司官网:www.gdxcbj.com